Maintenance préventive industrielle : réduire les arrêts de production
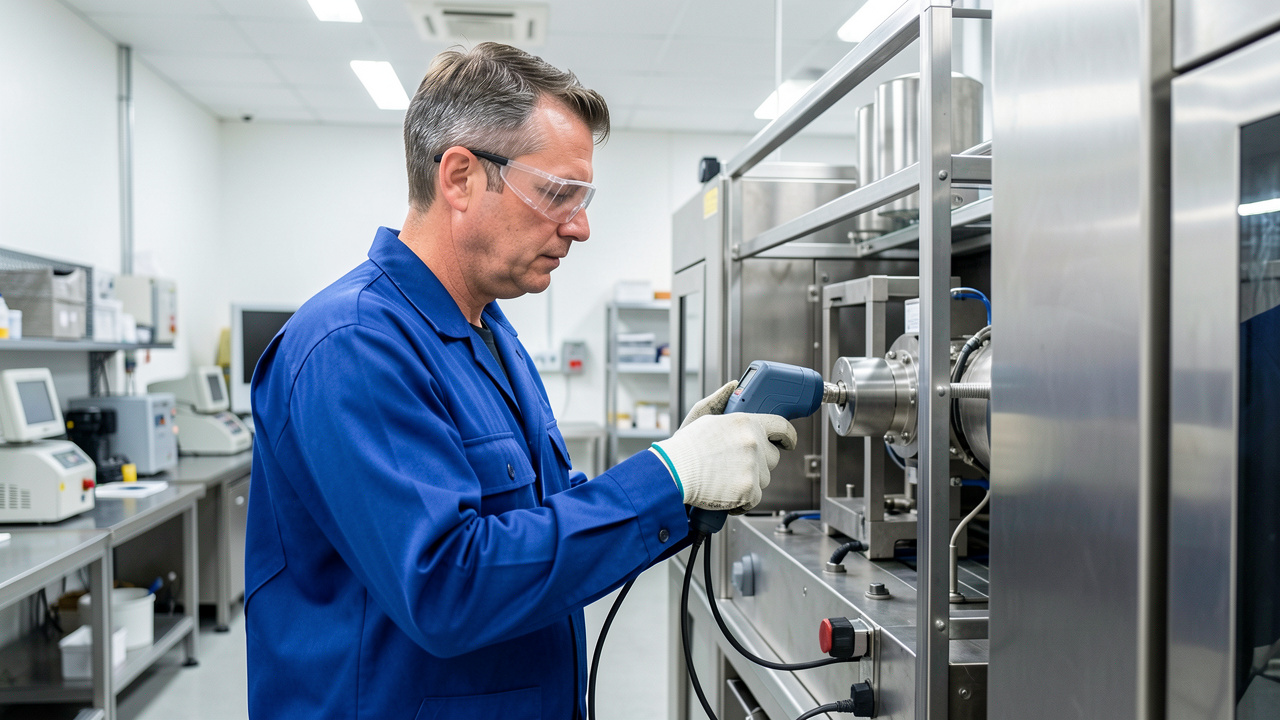
La maintenance préventive industrielle organise les contrôles, réglages et remplacements avant qu’une défaillance ne bloque l’atelier. Elle améliore la disponibilité des équipements, sécurise les opérateurs et stabilise les coûts de production.
Son efficacité repose sur une méthode simple : hiérarchiser les actifs, définir des gammes réalistes, planifier les interventions et exploiter les données terrain. Une démarche progressive apporte déjà des résultats sur les machines les plus critiques.
Voici comment structurer un programme applicable, depuis l’analyse des risques jusqu’au pilotage des indicateurs.
Pourquoi la maintenance préventive protège la performance industrielle
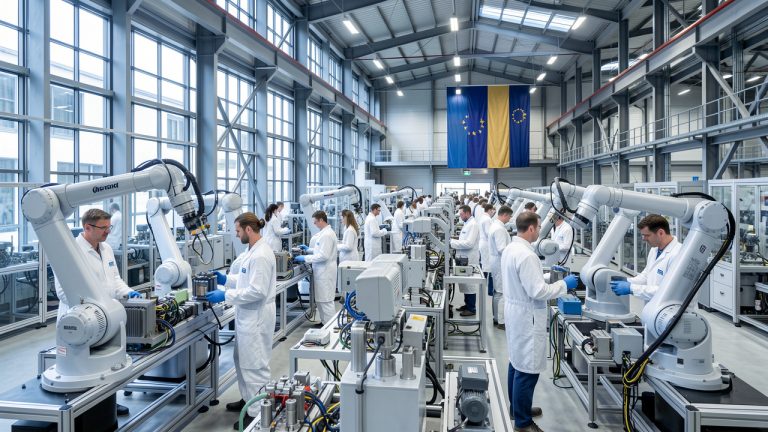
Un arrêt non planifié désorganise toute la chaîne de production : opérateurs immobilisés, ordres de fabrication retardés, rebuts potentiels, délais clients sous tension et recours coûteux à l’intervention d’urgence. Sur une ligne automatisée, la panne d’un seul motoréducteur, capteur ou roulement peut arrêter plusieurs postes en aval.
La maintenance corrective intervient après la défaillance. Elle reste indispensable pour les incidents imprévisibles, mais elle expose l’entreprise à des délais de diagnostic, de pièces et de remise en route difficiles à maîtriser. La maintenance préventive industrielle agit selon un calendrier, un nombre de cycles, des heures de fonctionnement ou un état d’usure observé.
La maintenance prédictive complète ce dispositif avec des mesures telles que l’analyse vibratoire, la thermographie, le suivi d’huile ou l’analyse des tendances de consommation électrique. Elle aide à anticiper certaines dérives, à condition de disposer de capteurs fiables, d’un historique suffisant et de compétences pour interpréter les résultats.
Un programme préventif bien calibré réduit les sollicitations excessives des organes mécaniques, limite les échauffements anormaux et préserve les tolérances de fonctionnement. Il contribue aussi à la sécurité : un carter mal fixé, une fuite sur un circuit hydraulique ou un jeu excessif sur une transmission doivent être détectés avant de créer une situation dangereuse.
Identifier les équipements prioritaires dans l’atelier
Toutes les machines ne méritent pas le même niveau de surveillance. La première étape consiste à établir une criticité pour chaque équipement. Cette analyse croise au minimum quatre critères : conséquence d’un arrêt sur le flux de production, risque pour les personnes, délai d’approvisionnement des pièces et coût estimé de la panne.
Une presse, un four industriel, une pompe de circulation indispensable ou un convoyeur situé sur un goulot d’étranglement figurent souvent parmi les actifs prioritaires. À l’inverse, une machine redondante ou facilement contournable peut recevoir un plan de contrôle plus léger. Cette hiérarchisation évite de disperser les ressources de maintenance.
Repérer les organes qui s’usent
Les contrôles doivent cibler les composants réellement exposés : roulements, courroies, chaînes, accouplements, vérins, engrenages, joints, filtres, ventilateurs et circuits de lubrification. Les vibrations, la poussière, l’humidité, les températures élevées et les charges variables accélèrent leur dégradation.
Les réseaux de fluides demandent également une attention régulière. L’état des raccords, des flexibles et des organes de coupure conditionne la fiabilité de l’installation ; le choix d’une vanne adaptée facilite ensuite l’isolement d’un équipement lors des opérations planifiées.
Pour chaque actif critique, définissez les symptômes à rechercher : bruit inhabituel, hausse de température, fuite, vibration, perte de pression, dérive de cadence ou défaut de positionnement. Un opérateur formé à ces signaux faibles devient un relais précieux entre la production et la maintenance.
Construire un plan de maintenance simple et applicable
Un plan utile tient compte des préconisations constructeur, de l’intensité réelle d’utilisation et des conditions de l’atelier. Une machine exploitée en trois équipes, dans un environnement abrasif ou à forte humidité, nécessite des contrôles plus rapprochés qu’un équipement identique utilisé de manière ponctuelle.
Commencez par des gammes courtes et explicites. Chaque opération précise l’équipement concerné, le point de contrôle, la méthode, la périodicité, le niveau de sécurité requis et le résultat attendu. Par exemple : contrôler la tension d’une courroie, vérifier l’absence de fuite, mesurer un jeu mécanique ou nettoyer un filtre. Des instructions illustrées réduisent les écarts d’exécution.
- Contrôles quotidiens ou hebdomadaires confiés aux équipes de conduite après formation ;
- Inspections mensuelles réalisées par la maintenance interne ;
- Révisions annuelles ou par compteur d’heures sur les organes critiques ;
- Arrêts programmés coordonnés avec le planning de production.
Prévoyez les pièces d’usure avant l’intervention. La disponibilité d’un roulement, d’un joint spécifique ou d’un capteur compatible conditionne la durée réelle d’arrêt. Une politique rigoureuse d’achats de composants sécurise les références, les tolérances et les délais de réapprovisionnement.
Le calendrier doit rester praticable. Planifier un graissage ou un remplacement durant une phase de faible charge réduit l’impact sur les ordres de fabrication. Le responsable maintenance gagne à partager ce planning avec la production, la qualité et les équipes logistiques afin d’anticiper les consignations et les besoins d’accès.
Suivre les indicateurs pour ajuster les interventions
Le suivi transforme la maintenance préventive industrielle en démarche d’amélioration continue. Trois indicateurs offrent une base claire : le taux de panne, le temps moyen de réparation et la disponibilité des équipements. Ils montrent si les actions prévues réduisent réellement les incidents et si l’organisation sait remettre une machine en service rapidement.
Conservez l’historique de chaque intervention : date, symptôme constaté, cause identifiée, opérations réalisées, pièce remplacée, durée d’arrêt et intervenant. Ces données révèlent les défaillances répétitives. Si un même roulement doit être remplacé trop souvent, la cause peut venir d’un défaut d’alignement, d’une lubrification inadaptée, d’une surcharge ou d’une contamination.
Faire remonter les informations du terrain
Les opérateurs connaissent les variations de comportement des installations. Un relevé simple des anomalies, associé à une réunion courte entre production et maintenance, aide à ajuster les fréquences de contrôle. Le but est d’éviter deux écueils : intervenir trop tôt sans valeur ajoutée, ou attendre qu’une dégradation entraîne une panne.
Les installations soumises à l’eau, aux produits chimiques ou aux boues nécessitent une vigilance particulière sur la corrosion et l’encrassement. Les contraintes liées au traitement des eaux peuvent ainsi modifier les choix de matériaux, de filtration et de périodicité de nettoyage.
Quand faire appel à un partenaire de maintenance spécialisé
L’équipe interne assure efficacement les inspections courantes et les opérations standardisées. Certaines situations demandent toutefois une expertise complémentaire : rupture d’arbre, usure prématurée d’un ensemble tournant, défaut d’alignement complexe, réparation par soudage qualifié, reprise d’usinage ou reconditionnement d’un sous-ensemble mécanique.
Avant de choisir un prestataire, évaluez ses compétences techniques, sa capacité de diagnostic, ses moyens d’usinage, son stock de matières, son délai d’intervention et sa faculté à fournir un rapport exploitable. Un partenaire pertinent doit comprendre les contraintes de cadence, de sécurité et de remontage propres à votre site.
Préparez l’intervention avec des informations précises : plans ou références, photographies, relevés de mesures, historique des pannes, conditions d’utilisation et délais de production. Pour les réparations mécaniques exigeantes, s’appuyer sur une expertise en mécanique industrielle permet de relier le diagnostic, la remise en état et la fiabilité future de l’équipement.
Passer à l’action avec une maintenance préventive industrielle
Commencez par les quelques équipements dont l’arrêt pénalise directement la production. Créez leurs gammes de contrôle, affectez clairement les responsabilités, sécurisez les pièces critiques et mesurez les résultats pendant plusieurs cycles de production. Cette base suffit à faire progresser la disponibilité sans alourdir inutilement le travail des équipes.
La régularité fait la différence : un contrôle tracé, une anomalie traitée à temps et un retour terrain exploité construisent une installation plus fiable, plus sûre et plus durable.