
Comment réduire la dépendance à l’eau des industries agroalimentaires d’Occitanie ?
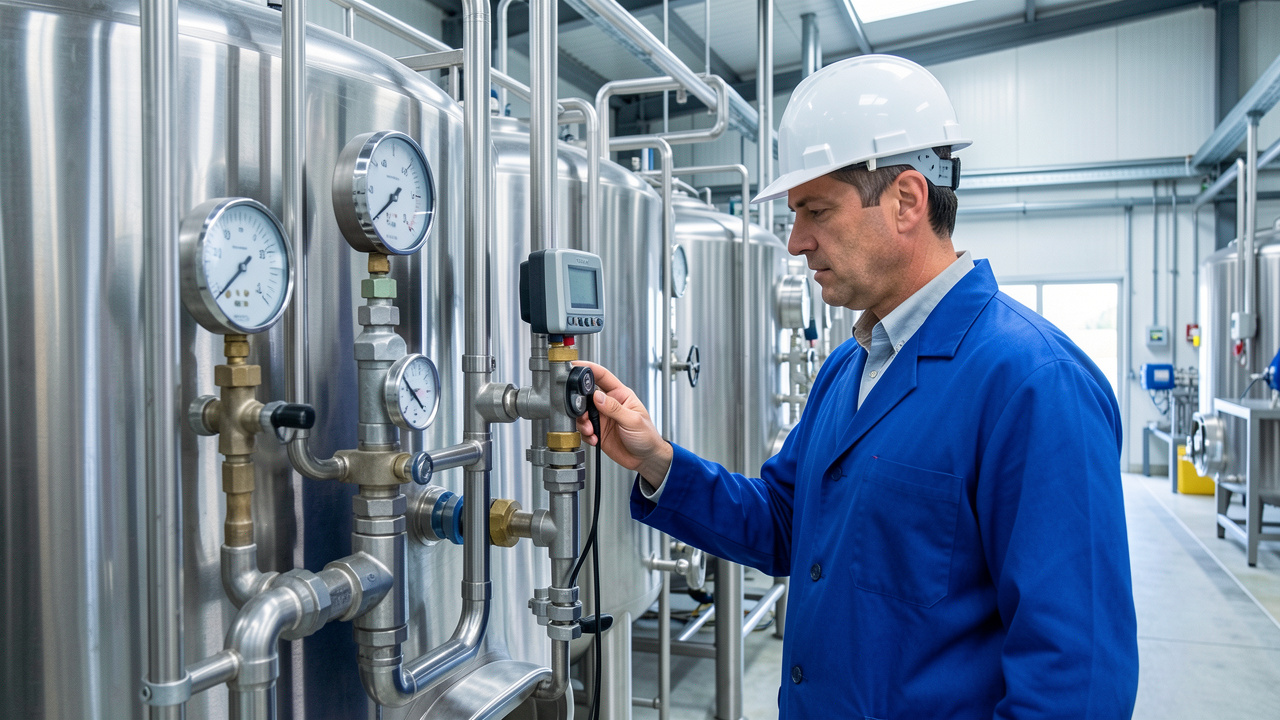
La réduction de la consommation d’eau dans l’industrie agroalimentaire d’Occitanie devient une condition de continuité d’activité. L’eau intervient dans le lavage des matières premières, le refroidissement, la production de vapeur et les opérations de nettoyage en place. À l’échelle française, la fabrication alimentaire prélève environ 340 millions de m³ d’eau prélevés chaque année, soit 1,1 % des prélèvements d’eau douce. Dans les départements méditerranéens, les sécheresses répétées rendent les restrictions plus probables et fragilisent les volumes disponibles. La réponse industrielle repose sur la mesure, la réduction à la source, puis le traitement adapté de chaque flux.
En résumé
Une usine alimentaire réduit ses besoins en eau en mesurant chaque usage, en supprimant les pertes et en séparant les effluents selon leur niveau de salissure.
La fabrication alimentaire française représente environ 340 millions de m³ d’eau prélevés par an.
Les projections régionales indiquent que un litre sur deux pourrait manquer en 2050 pour couvrir les besoins de l’Occitanie sans adaptation.
Le nettoyage en place, les rinçages et les tours de refroidissement constituent souvent les premiers gisements d’économies mesurables.
Suivez les relevés pour cibler les priorités ↓
La sobriété hydrique répond à un risque industriel concret en Occitanie
L’arc méditerranéen régional rassemble près de 6 300 entreprises alimentaires dans l’Aude, l’Hérault, le Gard et les Pyrénées-Orientales. La disponibilité de l’eau y dépend fortement des pluies hivernales, des nappes et des débits estivaux. Une restriction préfectorale peut limiter certains prélèvements, ralentir une cadence ou modifier le programme de nettoyage.
Le changement climatique renforce cette exposition. Les scénarios climatiques utilisés localement rapprochent le climat futur de Toulouse de celui de Madrid, tandis que Montpellier se rapprocherait de Séville à l’horizon 2050. La sécurisation de l’approvisionnement en eau et le plan d’actions d’économies d’eau doivent donc être intégrés aux décisions de production, au même titre que l’énergie ou les matières premières.
La consommation doit être rapportée à la production. L’indicateur le plus utile est le nombre de mètres cubes consommés par tonne de produit fini, complété par les volumes rejetés et les pertes estimées. Cette base permet de comparer des campagnes équivalentes sans confondre baisse d’activité et progrès technique.
Réaliser un audit hydrique sur un site agroalimentaire
Un audit hydrique de site agroalimentaire établit le bilan entre l’eau entrante, les usages internes, les rejets et les volumes perdus. Il distingue l’eau incorporée au produit de l’eau de service, utilisée pour laver, refroidir ou transporter des résidus. Le diagnostic de sobriété hydrique fait apparaître les dérives invisibles sur la facture globale.
Avant de commencer, l’établissement doit réunir les factures sur douze mois, les plans des réseaux, les relevés de compteurs et les données de tonnage produites. Il faut aussi prévoir une semaine de mesures représentatives et désigner un responsable de la collecte. Des débitmètres temporaires peuvent suffire pour une première cartographie.
- Relever le compteur général et les sous-compteurs à heure fixe pendant plusieurs jours de production.
- Associer chaque compteur à un atelier, une ligne, une tour de refroidissement ou un poste de nettoyage.
- Mesurer les débits des équipements non comptés, en particulier les tuyaux de lavage et les purges automatiques.
- Comparer la consommation nocturne à la consommation de production afin d’identifier les fuites ou les vannes restées ouvertes.
- Classer les usages selon leur qualité d’eau requise, leur volume et leur criticité sanitaire.
- Chiffrer les gains attendus, puis attribuer une échéance et un pilote à chaque action.
Une consommation stable pendant l’arrêt de production signale souvent une fuite, un refroidissement permanent ou un mauvais réglage. Les écarts de comptage révèlent parfois un sous-comptage plutôt qu’une surconsommation réelle. Dans les deux cas, l’usine évite d’investir à l’aveugle.
- Réunir les factures d’eau des douze derniers mois
- Rassembler les plans des réseaux et relevés de compteurs
- Collecter les données de tonnage produit
- Prévoir une semaine de mesures représentatives
- Désigner un responsable de la collecte
- Relever compteurs et sous-compteurs à heure fixe
- Associer chaque compteur à un atelier ou équipement
- Mesurer les débits des équipements non comptés
- Comparer les consommations nocturnes et de production
- Classer les usages par qualité, volume et criticité sanitaire
- Chiffrer les gains attendus pour chaque action
- Attribuer une échéance et un pilote à chaque action
Réduire l’eau de nettoyage, de rinçage et de refroidissement
Les opérations de nettoyage en place représentent fréquemment le premier poste d’amélioration. Elles utilisent des séquences automatisées de prélavage, lavage alcalin ou acide, rinçage et désinfection. Leur efficacité dépend de la concentration des produits, de la température, du temps de contact et de la vitesse de circulation.
Une programmation fondée sur la conductivité permet d’arrêter un rinçage lorsque les résidus de détergent ont disparu. Des boucles de récupération peuvent réemployer le dernier rinçage comme premier rinçage du cycle suivant, sous réserve d’une validation sanitaire. Les lanceurs haute pression réduisent aussi le débit, à condition de ne pas accroître le temps de travail ou les projections.
Le refroidissement mérite un contrôle spécifique. Le suivi de la conductivité d’une tour aide à limiter les purges sans concentrer excessivement les sels dissous. Les condensats de vapeur, peu chargés lorsqu’ils ne sont pas contaminés, peuvent alimenter certains besoins techniques après vérification de leur qualité.
Recycler les eaux de process sans affaiblir la sécurité alimentaire
Le recyclage des eaux de process et la réutilisation des eaux usées traitées exigent une séparation physique rigoureuse des réseaux. Une eau issue du lavage de légumes, un condensat propre et un effluent de fromagerie ne présentent ni la même charge organique ni le même potentiel de réemploi. La qualité requise dépend ensuite de l’usage final.
Le traitement associe souvent dégrillage, décantation, filtration, traitement biologique et désinfection. Un lit filtrant au grenat peut retenir des particules fines avant une étape de désinfection. Les membranes, l’ultrafiltration ou l’osmose inverse apportent une qualité plus élevée, mais augmentent les besoins en énergie et génèrent un concentrat à gérer.
La réutilisation d’eaux usées traitées en usine alimentaire convient d’abord à des usages sans contact avec les denrées. Le lavage des sols, certains besoins de refroidissement ou l’arrosage d’espaces verts peuvent être étudiés selon le cadre réglementaire et l’analyse de risques. Chaque circuit doit rester identifiable, sans interconnexion avec l’eau destinée à la consommation humaine.
La performance du traitement doit être suivie comme celle d’une ligne de production. Les principes détaillés dans ce guide sur le traitement des eaux industrielles aident à relier qualité de l’effluent, équipements et conformité des rejets. Les analyses microbiologiques et physico-chimiques définissent la fréquence de contrôle adaptée à chaque réemploi.
Choisir des technologies économes en eau et piloter les résultats
Les technologies économes en eau pour l’agroalimentaire produisent des résultats durables lorsqu’elles sont associées à une mesure continue. Les compteurs communicants détectent une dérive de nuit ou de week-end. Les électrovannes asservies aux cycles évitent aussi qu’un point d’eau reste ouvert hors production.
| Action | Gain potentiel | Contrôle nécessaire |
|---|---|---|
| Réparer une fuite sur un réseau | Variable, parfois immédiat | Relevé du débit hors production |
| Optimiser un rinçage | 10 à 30 % sur le cycle concerné | Conductivité et contrôle visuel |
| Récupérer des condensats | Selon le volume de vapeur | Qualité chimique et microbiologique |
| Installer des sous-compteurs | Gain indirect, mais décisif | Analyse hebdomadaire des données |
La réduction des prélèvements d’eau douce doit être suivie en mètres cubes par tonne produite. Cet indicateur peut être complété par le taux de réutilisation interne et le coût complet du mètre cube, incluant l’achat, le chauffage, les produits de lavage et le traitement des effluents. Un gain hydraulique peut ainsi réduire simultanément les dépenses d’énergie.
Les équipements doivent être testés en conditions réelles de production. Une baisse de consommation qui fragilise le nettoyage ou la sécurité microbiologique crée un risque disproportionné. La validation par l’équipe qualité, la maintenance et les opérateurs protège la performance dans le temps.
Questions fréquentes sur la réduction de l’eau en agroalimentaire
Quelle est la première action pour économiser l’eau dans une usine alimentaire ?
La première action consiste à installer ou exploiter des sous-compteurs sur les principaux ateliers. Un relevé quotidien permet de localiser les postes les plus consommateurs et les débits anormaux. La recherche de fuites et l’optimisation des rinçages offrent souvent des résultats rapides.
Peut-on réutiliser l’eau traitée dans une industrie agroalimentaire ?
Oui, pour des usages compatibles avec le niveau de traitement et l’analyse de risques. Les usages sans contact alimentaire direct sont les plus accessibles, comme certains lavages de sols ou le refroidissement. Les réseaux doivent rester séparés et clairement signalés.
Comment comparer deux usines qui ne produisent pas les mêmes volumes ?
La comparaison repose sur la consommation spécifique, exprimée en mètres cubes par tonne de produit fini. Il faut aussi distinguer les produits, les campagnes saisonnières et les arrêts techniques. Un atelier de boissons, une conserverie et une laiterie n’ont pas les mêmes besoins hydriques.
Pourquoi le nettoyage en place consomme-t-il autant d’eau ?
Le nettoyage en place enchaîne plusieurs phases de rinçage et de circulation de solutions détergentes dans les tuyauteries. Des paramètres mal réglés prolongent ces phases sans améliorer l’hygiène. La conductivité et l’automatisation des séquences permettent d’ajuster les volumes au besoin réel.
Réduire la dépendance à l’eau passe par des données fiables, des procédés réglés avec précision et une réutilisation réservée aux usages adaptés. Cette démarche renforce la continuité de production tout en préservant une ressource devenue stratégique pour l’industrie régionale.


