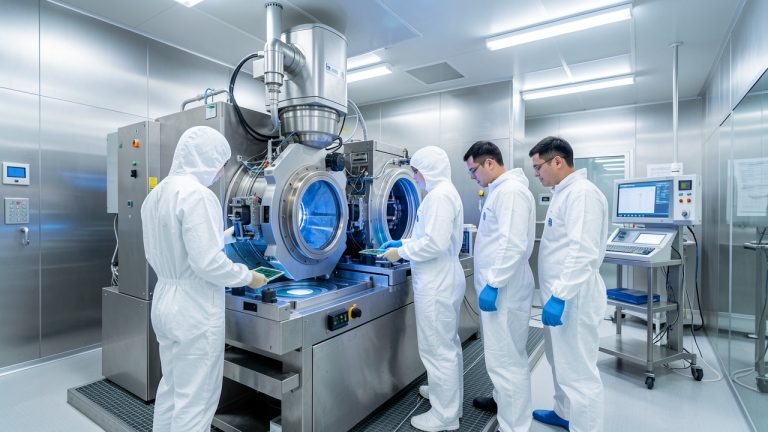
Maîtrisez l’art de la tribofinition pour des surfaces impeccables

La tribofinition améliore l’état de surface des pièces en série : elle ébavure, arrondit les arêtes, lisse ou polit dans une même opération maîtrisée. Ce guide détaille son principe, le choix des médias abrasifs, les réglages de machine et les contrôles nécessaires pour obtenir une finition régulière sans altérer les cotes fonctionnelles.
Employée sur l’acier, l’inox, l’aluminium, le laiton, certains plastiques, la céramique ou le verre, cette technique traite des lots de quelques dizaines à plusieurs milliers de pièces. Elle réduit les manipulations de finition manuelle et prépare aussi les surfaces avant revêtement, assemblage ou conditionnement anticorrosion.
Qu’est-ce que la tribofinition ?
La tribofinition est un traitement de surface en vrac. Des pièces, des médias de finition et une solution aqueuse circulent ensemble dans une cuve mise en mouvement. Les contacts répétés entre les médias et les pièces enlèvent matière, bavures et aspérités de façon progressive.
Le procédé porte plusieurs noms : vibropolissage, tonnelage, trovalisation ou microfinition. En anglais, on parle couramment de mass finishing ou de vibratory finishing. Selon le média, le temps de cycle et le composé chimique, l’opération vise l’ébavurage, le rayonnage des arêtes, le lissage, le polissage ou le brillantage.
Cette finition intervient souvent après l’usinage, le découpage, la fonderie ou l’impression 3D métal. Elle complète donc utilement l’usinage de pièces mécaniques en supprimant les bavures que l’outil laisse sur les arêtes et dans les petits perçages.
Les machines et les types de finition à connaître
Les cuves vibrantes conviennent aux petites et moyennes pièces ainsi qu’aux cadences élevées. Leur mouvement favorise un contact homogène, y compris dans les formes complexes. Les tonneaux rotatifs produisent une action plus douce et plus longue, souvent choisie pour des pièces fragiles ou lorsque le risque de choc doit rester limité.
Les machines centrifuges accélèrent fortement le cycle grâce à une énergie de contact supérieure. Elles sont adaptées aux petites pièces robustes, avec un contrôle précis indispensable pour éviter un arrondi excessif. Les installations à flux continu répondent, elles, aux productions répétitives et automatisées.
Le polissage recouvre plusieurs objectifs. L’ébavurage retire les bavures de coupe ; le lissage réduit les stries et la rugosité ; le brillantage améliore l’aspect visuel avec des médias peu abrasifs. Un polissage miroir exige généralement des opérations successives et une préparation initiale de qualité : la tribofinition ne corrige pas une rayure profonde ni un défaut de géométrie.
Comment choisir le bon abrasif ?
Le choix de l’abrasif conditionne la vitesse d’enlèvement de matière, l’état de surface et la protection des pièces. Les médias céramiques, disponibles en formes triangulaires, cylindriques ou sphériques, assurent un ébavurage soutenu. Les médias plastiques sont plus doux et limitent les chocs sur l’aluminium, le laiton ou les pièces fines.
La taille du média compte autant que sa composition. Un petit média atteint mieux les gorges, les perçages et les zones étroites, tandis qu’un média plus gros évite de se coincer dans certains évidements et traite efficacement les faces externes. Il faut aussi prévoir une forme qui ne se bloque pas dans les filetages ou les lumières.
La dureté du matériau et le résultat attendu guident le choix. Un acier découpé supporte un média plus agressif qu’une pièce en zamak ou en aluminium mince. Pour une pièce issue de fonderie, la qualité initiale de l’alliage et de la coulée influence aussi le cycle ; le choix des fonderies industrielles participe à la régularité de la finition finale.
Quelle est l’importance de la vitesse et de la durée dans le processus ?
La vitesse de vibration ou de rotation et la durée du cycle déterminent l’intensité de l’action abrasive. Un réglage trop énergique peut matifier une surface, déformer une petite pièce, émousser une arête utile ou provoquer des chocs entre composants. Un cycle insuffisant laisse, à l’inverse, des bavures résiduelles et une finition irrégulière.
La mise au point repose sur des essais représentatifs : même matière, même état brut, même charge et même média que la production future. Il faut mesurer les dimensions sensibles avant et après traitement, examiner les zones fonctionnelles et définir un temps de référence. Sur une pièce de précision, quelques centièmes de millimètre retirés peuvent rendre un assemblage non conforme.
La charge de la cuve influe elle aussi sur le résultat. Trop peu de pièces augmente les chocs ; une cuve surchargée freine la circulation et allonge le traitement. Documenter le ratio pièces/médias, le niveau d’eau, le débit du composé et le temps réel de cycle rend le procédé reproductible d’un lot à l’autre.
Comment s’effectue la séparation des pièces après traitement ?
Après le cycle, les pièces doivent être séparées des médias sans créer de rayures ni mélanger les références. Un tamis calibré convient lorsque la différence de taille est nette. Les séparateurs vibrants automatisent cette opération et renvoient les médias dans le circuit, ce qui réduit les manutentions.
Pour les pièces ferromagnétiques, un système magnétique peut compléter le tri, à condition de vérifier qu’il ne retient pas de médias ou de copeaux indésirables. Les pièces à géométrie complexe exigent un contrôle visuel : un média coincé dans une cavité peut provoquer un défaut d’assemblage ou contaminer l’opération suivante.
Le rinçage puis le séchage doivent suivre rapidement, en particulier pour les aciers carbone. Une eau chargée en particules ou un bain mal renouvelé peut redéposer des salissures. La maîtrise des rejets et des eaux de procédé rejoint les enjeux du traitement des eaux industrielles.
Contrôler la qualité d’une surface tribofinie
Une pièce brillante n’est pas forcément conforme. Le contrôle commence par la recherche de bavures, d’écrasements, de taches, de rayures et de médias coincés. Il se poursuit avec des critères définis sur plan : rayon d’arête, aspect, rugosité, dimensions critiques ou propreté avant revêtement.
La rugosité se mesure avec un rugosimètre, souvent exprimée en Ra, mais la valeur cible dépend de la fonction de la pièce. Une surface destinée à recevoir une peinture, un joint ou un collage n’appelle pas le même niveau de lissage qu’une pièce décorative. Des échantillons limites validés avec le donneur d’ordre évitent les jugements subjectifs.
Un contrôle de premier article puis des prélèvements par lot suffisent souvent à suivre une production stable. Dès qu’un média est usé, qu’un bain est renouvelé ou qu’une référence change, un nouvel essai limite les dérives. Cette discipline réduit les rebuts et sécurise les opérations de montage en aval.
Quels sont les avantages écologiques et économiques de la tribofinition ?
La tribofinition remplace une part des opérations manuelles de ponçage, brossage ou ébavurage, surtout pour les séries répétitives. Elle traite un lot complet avec une qualité plus homogène, ce qui réduit le temps de manipulation pièce par pièce et facilite l’organisation des flux de production.
Son bilan dépend toutefois du pilotage des consommables. Les médias s’usent, les bains se chargent en huiles et en particules, et les eaux de rinçage demandent une gestion adaptée. Un procédé bien réglé limite les renouvellements inutiles, favorise la recirculation lorsque l’installation le permet et réduit le taux de reprise.
Le coût réel se calcule par pièce traitée : temps machine, main-d’œuvre de chargement et de contrôle, médias, composé, eau, séchage et traitement des effluents. Comparer ce coût à celui des retouches manuelles, des rebuts et des défauts de revêtement donne une base de décision plus fiable qu’un simple prix d’équipement.
La tribofinition, ou vibroabrasion, est un procédé utilisé dans l’industrie pour améliorer l’aspect et la qualité des pièces. Voici les principaux éléments à retenir :
- Principe : La friction générée entre les pièces et les médias de finition dans une cuve en mouvement retire les imperfections superficielles.
- Applications : Le procédé assure l’ébavurage, le rayonnage des arêtes, le lissage, le polissage et le brillantage de pièces en acier, aluminium, bois, verre, plastique ou céramique.
- Consommables spécifiques : Les médias abrasifs, les composés chimiques, l’eau et les produits de séchage doivent être adaptés au matériau et au niveau de finition attendu.
- Avantages : La tribofinition uniformise l’aspect, nettoie les pièces, réduit les aspérités et prépare certaines surfaces avant assemblage ou revêtement.
- Équipements : Cuves vibrantes, tonneaux rotatifs, machines centrifuges, séparateurs et sécheurs composent une ligne adaptée à la cadence et aux dimensions des pièces.
- Industries bénéficiaires : Le procédé sert notamment en mécanique, automobile, outillage, fonderie, aéronautique et fabrication d’éléments métalliques.
Quels sont les critères pour optimiser le choix des consommables en tribofinition ?
La sélection des consommables commence par l’identification du matériau, de la géométrie et de l’état initial de la pièce. Les métaux durs comme l’acier acceptent des médias plus abrasifs que l’aluminium. Les pièces avec des filetages, des alésages fins ou des parois minces imposent des formes de médias et une énergie de traitement plus prudentes.
L’objectif de finition fixe ensuite la granulométrie et le composé. Un ébavurage rapide mobilise des médias plus coupants ; une phase de lissage ou de brillantage demande des médias fins et une action modérée. Tester les paramètres sur un lot pilote permet de valider l’aspect tout en surveillant la perte de matière.
Le composé liquide lubrifie les contacts, évacue les particules, nettoie les pièces et peut limiter l’oxydation temporaire. Son dosage, le pH du bain et son renouvellement doivent être suivis. Des consommables moins dangereux et une filtration adaptée réduisent les contraintes de gestion sans sacrifier la stabilité du résultat.
Comment intégrer la tribofinition dans une chaîne de production existante ?
L’intégration commence par le positionnement de l’opération dans le flux : après usinage ou découpage, avant lavage final, revêtement ou montage. Il faut prévoir l’espace pour le chargement, la machine, la séparation, le rinçage, le séchage et le stockage des médias. Un convoyage simple peut suffire pour une ligne semi-automatique ; une production cadencée bénéficie d’un transfert automatisé.
La formation des opérateurs porte sur le chargement, les réglages approuvés, la reconnaissance des défauts et les règles de sécurité. Des fiches de réglage par référence évitent que chaque équipe modifie durée, dosage ou vitesse selon son appréciation. Le suivi des pièces critiques sécurise aussi les opérations de maintenance et les équipements de transport, dans une logique de fiabilisation du parc professionnel.
Quel est l’impact de la tribofinition sur la durabilité des pièces traitées ?
En retirant les bavures et les amorces d’entailles, la tribofinition réduit les concentrations locales de contraintes. Des arêtes mieux rayonnées limitent les risques de coupure lors de la manutention et améliorent la tenue de certaines pièces soumises à des sollicitations répétées. Le bénéfice dépend du matériau, de la géométrie et de la quantité de matière retirée.
Un lissage adapté facilite aussi le nettoyage et peut améliorer la préparation avant dépôt de peinture ou protection anticorrosion. Il ne remplace pas une protection choisie selon l’environnement d’usage : une pièce exposée à l’humidité, aux sels ou aux produits chimiques conserve besoin d’un revêtement, d’une huile ou d’un emballage protecteur approprié.
La tribofinition est-elle l’avenir du traitement de surface ?
La tribofinition répond aux exigences de répétabilité, de productivité et de maîtrise des coûts propres aux productions industrielles. Elle devient particulièrement pertinente quand les pièces sont nombreuses, de taille compatible avec la cuve et soumises à une exigence constante d’ébavurage ou d’aspect.
Le bon choix dépend du cahier des charges : matière, dimensions, zones à préserver, rugosité cible, cadence, opérations en amont et en aval. Un essai industriel avec des pièces représentatives reste la méthode la plus sûre pour fixer le média, le type de machine et les paramètres de cycle.
Maîtriser la tribofinition consiste à piloter l’ensemble du procédé, depuis l’état brut jusqu’au contrôle final. Avec des réglages documentés et des consommables suivis, elle fournit des surfaces régulières, prêtes à remplir leur fonction mécanique, esthétique ou de protection.